Подробная информация есть по ссылке ИнструментОз
Основные виды металлорежущего инструмента
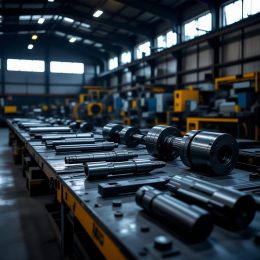
Металлорежущий инструмент предназначен для обработки металлов резанием — процесса, при котором с заготовки удаляется слой материала для получения детали с заданными размерами и шероховатостью поверхности. В зависимости от характера движения резания и формы обрабатываемой поверхности инструмент разделяют на несколько основных групп.
Инструмент для точения
Токарные резцы применяются на станках токарной группы для обработки наружных и внутренних цилиндрических, конических и фасонных поверхностей. Конструкция резца включает державку и режущую часть с одной или несколькими кромками. По назначению различают проходные, подрезные, расточные, отрезные и резьбовые резцы. Проходной резец снимает основной припуск с наружной поверхности заготовки, расточной — обрабатывает внутренние отверстия, отрезной — отделяет готовую деталь от прутка.
Инструмент для фрезерования
Фрезы выполняют фрезерование пазов, плоскостей и фасонных поверхностей. Режущие зубья расположены на корпусе инструмента, который вращается вокруг своей оси. Концевая фреза обрабатывает пазы, уступы и контуры, торцевая — плоские поверхности, шаровая — сферические углубления и радиусные переходы. Отличие фрезерования от точения заключается в прерывистом характере резания: каждый зуб контактирует с заготовкой только часть оборота, что вызывает ударные нагрузки.
Инструмент для сверления и резьбонарезания
Спиральное сверло предназначено для сверления глухих и сквозных отверстий. Две режущие кромки расположены симметрично относительно оси, стружка отводится по винтовым канавкам. Центровочное сверло создает начальное углубление для точного позиционирования основного сверла, ступенчатое — формирует отверстие с несколькими диаметрами за один проход. Для нарезания резьбы применяются метчики и плашки. Метчик нарезает внутреннюю резьбу в предварительно просверленном отверстии, плашка — наружную на стержне. Оба инструмента работают по принципу винтовой пары: каждый режущий зуб снимает тонкий слой металла, а канавки отводят стружку.
Материалы и покрытия режущего инструмента
Свойства инструментального материала определяют допустимые режимы резания и стойкость. Основные требования включают твердость при нагреве, прочность на изгиб, вязкость и теплопроводность.
Быстрорежущая сталь и твердые сплавы
Быстрорежущая сталь сохраняет режущие свойства при нагреве до 600°C. Такой инструмент обладает вязкостью, выдерживает ударные нагрузки и допускает сложную геометрию. Недостаток — сравнительно низкая твердость при высоких температурах, что ограничивает скорость резания. Твердосплавный инструмент обладает высокой твердостью и износостойкостью. Основу составляют карбиды вольфрама, титана или тантала, связанные кобальтом. Твердые сплавы выдерживают нагрев до 900–1000°C и позволяют увеличить скорость резания в 2–4 раза по сравнению с быстрорежущей сталью. Ограничение — хрупкость: при вибрациях и прерывистом резании возможны выкрашивания режущей кромки.
Керамика и сверхтвердые материалы
Режущая керамика на основе оксида алюминия или нитрида кремния работает при температурах до 1200°C и сохраняет твердость выше, чем у твердых сплавов. Керамический инструмент применяют для чистовой обработки закаленных сталей и чугуна на высоких скоростях. Хрупкость ограничивает использование при ударных нагрузках. К сверхтвердым материалам относят поликристаллический алмаз и кубический нитрид бора. Алмазный инструмент обрабатывает цветные металлы, алюминиевые сплавы и композиты, но непригоден для сталей из-за химического взаимодействия с железом. Кубический нитрид бора по твердости близок к алмазу и применяется для чистового точения закаленных сталей.
Функциональные покрытия для повышения стойкости
Покрытие TiN (нитрид титана) наносится на инструмент для снижения трения и повышения твердости. Золотистый цвет покрытия указывает на его наличие. Толщина слоя обычно составляет 2–5 мкм. TiN уменьшает коэффициент трения, снижает налипание обрабатываемого материала и повышает стойкость в 1,5–3 раза. Более сложные многослойные покрытия включают нитрид титана-алюминия (TiAlN) и его модификации с добавлением кремния. Такие покрытия сохраняют свойства при нагреве до 1100°C и применяются для обработки жаропрочных сплавов и нержавеющих сталей. Нанесение выполняется методом физического осаждения из газовой фазы (PVD).
Параметры резания и стойкость инструмента
Скорость, подача и глубина резания
Скорость резания влияет на температуру в зоне резания и стойкость. Для быстрорежущей стали при обработке конструкционной стали скорость составляет 20–40 м/мин, для твердого сплава — 80–250 м/мин, для керамики — 300–800 м/мин. Подача определяет толщину снимаемого слоя за один оборот или ход инструмента. Глубина резания — расстояние между обработанной и исходной поверхностями. Параметры связаны между собой: увеличение скорости резания требует снижения подачи для сохранения стойкости. Рост подачи повышает шероховатость поверхности, рост глубины увеличивает силу резания и потребную мощность станка.
Износ, критерии заточки и замена инструмента
Износ инструмента происходит из-за механического и теплового воздействия. Различают износ по задней поверхности, лунку на передней поверхности, выкрашивание кромки и пластическую деформацию. Критерием износа считается ширина фаски износа по задней поверхности: для твердосплавного инструмента — 0,3–0,6 мм, для быстрорежущего — 0,6–1,0 мм. Заточка восстанавливает геометрию режущей кромки. Периодичность заточки зависит от материала инструмента, обрабатываемой детали и режимов. Твердосплавный инструмент затачивают алмазными кругами, быстрорежущий — кругами из электрокорунда. Инструмент с износостойким покрытием после переточки теряет часть свойств, так как покрытие удаляется с передней поверхности.
Критерии выбора инструмента для конкретных задач
Учет обрабатываемого материала и типа операции
Выбор инструмента начинается с анализа обрабатываемого материала. Для мягких сталей и цветных металлов подходит быстрорежущая сталь, для закаленных и нержавеющих сталей — твердые сплавы с покрытием. Чугун обрабатывают твердосплавным инструментом или керамикой. Алюминиевые сплавы требуют инструмента с полированными канавками для предотвращения налипания. Тип операции определяет конструкцию инструмента. Для грубой обдирки выбирают резцы с прочной державкой и радиусной кромкой, для чистовой — с малой подачей и острым углом. При фрезеровании стали концевая фреза с двумя зубьями подходит для пазов, торцевая с пластинами — для плоскостей. Сверло выбирают по диаметру, глубине отверстия и типу обрабатываемого материала.
Влияние оборудования и условий обработки
Жесткость станка, мощность шпинделя и диапазон частот вращения ограничивают выбор инструмента. На станках с низкой жесткостью применяют инструмент с меньшим вылетом и сниженными режимами. При обработке на станках с ЧПУ используют инструмент со сменными многогранными пластинами, что сокращает время переналадки. Условия обработки включают наличие СОЖ, виброустойчивость системы и способ крепления заготовки. Прерывистое резание требует вязкого инструмента — быстрорежущей стали или твердого сплава с повышенным содержанием кобальта. Непрерывное резание позволяет применять хрупкие, но износостойкие материалы — керамику и сверхтвердые материалы.
Сводная таблица характеристик инструментальных материалов
| Материал | Термостойкость | Твердость | Область применения |
|---|---|---|---|
| Быстрорежущая сталь | 600°C | 62–66 HRC | Сверла, метчики, фрезы сложной формы |
| Твердый сплав | 900–1000°C | 89–92 HRA | Токарные резцы, торцевые фрезы |
| Керамика | 1200°C | 92–94 HRA | Чистовое точение закаленных сталей |
| Кубический нитрид бора | 1300°C | 95 HRA | Чистовая обработка закаленных сталей |
| Поликристаллический алмаз | 700°C | 1000 HV | Цветные металлы, композиты |
Практические рекомендации по режимам резания
При выборе скорости резания ориентируются на материал заготовки и инструмента:
- Для конструкционной стали твердосплавным резцом — скорость 120–200 м/мин при подаче 0,1–0,3 мм/об.
- Для нержавеющей стали — снижение скорости на 30–40% относительно конструкционной стали.
- Для алюминиевых сплавов — скорость до 300–500 м/мин с применением СОЖ.
- Для чугуна — скорость 80–150 м/мин, увеличение подачи для работы под коркой.
- Для жаропрочных сплавов — скорость 15–30 м/мин инструментом с покрытием TiAlN.
Подача при фрезеровании концевой фрезой из быстрорежущей стали составляет 0,02–0,05 мм/зуб, твердосплавной — 0,05–0,15 мм/зуб. Глубина резания при черновой обработке достигает 2–5 мм, при чистовой — 0,2–0,5 мм.
Признаки износа и необходимость замены
- Появление блестящей фаски на задней поверхности зуба или резца.
- Рост шероховатости обработанной поверхности.
- Увеличение силы резания и потребляемой мощности станка.
- Появление вибраций и характерного звука при резании.
- Изменение цвета стружки — посинение указывает на перегрев.
- Образование нароста на передней поверхности инструмента.
Своевременная замена или заточка предотвращает поломку инструмента и повреждение обрабатываемой детали. Периодичность контроля износа зависит от партии деталей и стабильности условий обработки.
 Способы конопатки домов из бревна
Станьте первым!