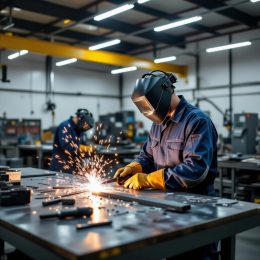
Металлообработка включает услуги по изменению формы, размеров и свойств металлопроката. Технологию выбирают в зависимости от марки металла, толщины заготовки, требований к точности и величины партии.
Классификация услуг по металлообработке
Методы обработки разделяют на механические, термические и комбинированные.
Резка и раскрой листового проката
Резка делит лист на части, раскрой — это оптимизация расположения деталей на листе для снижения отходов. Механические ножницы не нагревают металл, но оставляют заусенцы. Лазерная резка даёт рез шириной 0,2–0,3 мм, кислородная подходит для толстолистового проката и требует зачистки кромок.
Гибка, штамповка и формовка
Гибку выполняют на листогибочном прессе. Радиус гиба низкоуглеродистой стали составляет 0,5–1,0 толщины листа; при меньшем радиусе образуются трещины. После нагрузки металл пружинит, поэтому угол гиба задают с поправкой. Штамповка включает вырубку, пробивку и формовку и применяется в крупносерийном производстве.
Технологические процессы соединения и изменения свойств
Сварочные работы и контроль швов
MMA-сварка используется для углеродистых сталей, MIG/MAG — для тонких листов, TIG — для нержавеющих сталей и алюминия. При толщине кромок свыше 6 мм их разделывают для провара корня. Швы осматривают и проверяют ультразвуком. Дефекты — поры, непровары, трещины — возникают при загрязнении кромок или нарушении режима.
Термическая и поверхностная обработка
Отпуск снимает внутренние напряжения после сварки. Нормализация при 880–920 °C выравнивает структуру углеродистых сталей, закалка повышает твёрдость. Для защиты от коррозии применяют цинкование или порошковую окраску, перед покрытием контролируют шероховатость (Ra до 6,3 мкм).
Инженерные параметры выбора услуги
Допуски, точность и серийность
Допуск — это допустимое отклонение размера от номинала. В чертежах назначают квалитеты IT7 для ответственных посадок и IT14 для свободных размеров; предельные отклонения устанавливают по ГОСТ 30893.1. Лазерная резка обеспечивает точность ±0,1 мм на 1 м, гидроабразивная — ±0,05 мм. Единичные изделия изготавливают на универсальных станках, массовые — в штампах.
Влияние марки металла на технологию
- Низкоуглеродистые стали легко гнутся и свариваются.
- Высокоуглеродистые стали требуют подогрева перед сваркой.
- Коррозионностойкие стали меньше деформируются при лазерной резке, чем при кислородной.
Организация заказа и приёмка работ
Техническое задание и спецификация
В спецификации указывают марку металла, размеры, допуски, количество и ссылку на чертёж. Изготовление проходит по этапам:
- согласование технического задания;
- разработка техпроцесса;
- поставка проката;
- резка и формовка;
- сварка, термообработка;
- покрытие, контроль.
Методы проверки качества готовых изделий
Приёмочный контроль проводят измерением, осмотром и неразрушающими методами.
| Проверка | Метод | Параметр |
|---|---|---|
| Размеры | Штангенциркуль | Отклонение от допуска |
| Сварной шов | Визуальный осмотр, УЗК | Поры, непровары |
| Твёрдость | Твердомер | Число HB |
| Покрытие | Толщиномер | Толщина слоя |
Результаты измерений заносят в протокол, при выявлении брака деталь возвращают на доработку или изготовление заново.
 Технология и этапы монтажа вертикальных стальных резервуаров РВС
 Порядок обучения работам на высоте
 ООН призвала усилить контроль за распространением омикрон-штамма: Политика: Мир: Lenta.ru
 Металлообработка на станках с числовым программным управлением
Станьте первым!